

Если вам часто приходилось работать с ремнями ГРМ Continental, вы могли заметить: в зависимости от артикула их тыльная поверхность бывает либо гладкой резиновой, либо с тканевым покрытием.
Ниже речь пойдёт о технологии, материалах и сложностях производства гладкой резиновой поверхности — наиболее распространённого варианта.
Зачем нужна шлифовка тыльной поверхности ремней
Сразу отметим: заготовки (викели) зубчатых ремней с гладкой тыльной поверхностью после вулканизации требуют шлифования.
Причина в том, что перед укладкой в пресс-форму для вулканизации заготовку оборачивают бумажной плёнкой. Бумага обеспечивает свободный отвод газов, образующихся при вулканизации, и предотвращает появление в резине пор и раковин. Остатки бумаги, прилипшие к резине, затем удаляют шлифованием.
Логично, что маркировка таких ремней происходит уже после шлифования готового викеля.
📎 О маркировке ремней ГРМ с шлифованной тыльной поверхностью будет рассказано в другом материале.
Как и для чего производители усиливают ремень ГРМ на основе HNBR?
Второй фактор, который нужно принять во внимание: тыльная поверхность ремня работает в условиях циклических нагрузок на растяжение и изгиб, а также испытывает трение при контакте с роликами. К ней предъявляются особые требования. Тут придется сделать экскурс в историю.
Возможно, Вы знаете, что в конце 1990-х — начале 2000-х годов началось широкое внедрение гидрированного бутадиен-нитрильного каучука (HNBR) в качестве основного материала для производства ремней ГРМ.
Основной причиной стала необходимость повышения термостойкости ремней. Традиционный для того времени хлоропреновый каучук (CR) разрушался уже при температурах порядка 100 °C, а новые двигатели требовали материалов, способных выдерживать длительный нагрев до 150 °C и выше.
Однако одна лишь термостойкая резиновая матрица не могла гарантировать требуемую долговечность ремней. Материал нуждался в дополнительном усилении.
Как оказалось, увеличивать концентрацию упрочняющего наполнителя (например, технического углерода) выше определённого предела нельзя. Такая смесь обладает низкой термостойкостью, что проявляется в образовании трещин на тыльной поверхности ремня как при высоких, так и при низких температурах.
Как дополнительно упрочнить основания зубьев и тыльную поверхность ремня? Одно из решений — добавление в смесь измельчённых синтетических волокон. В первую очередь речь идёт об арамидных волокнах.
Арамидные волокна как армирующий компонент
Арамидные волокна — класс синтетических волокон, известный в промышленности под марками Kevlar®, Twaron®, Nomex®. Их появление стало результатом прорыва в химии полимеров в середине XX века — благодаря исследованиям компании DuPont, которая искала синтетический материал для армирования шин.
Арамидные волокна обладают исключительной прочностью на разрыв и высоким модулем упругости. Введённые в резиновую смесь, они создают своего рода армирующий каркас.
Эти короткие волокна длиной от 0,5 до 2,0 мм превращают относительно мягкий эластомер в композитный материал с повышенной прочностью, жёсткостью и долговечностью. Они чрезвычайно прочны и легки, обладают превосходной стойкостью к высоким температурам.
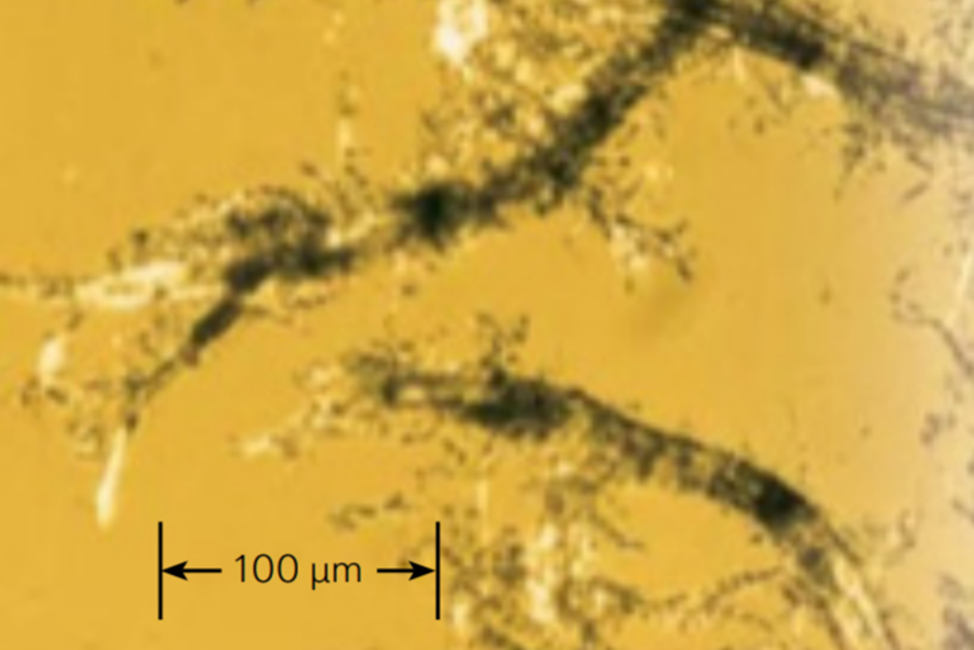
📷 На фото под микроскопом: волокна арамида
Волокна применяют в концентрации от 2 до 20 массовых частей на 100 массовых частей каучука HNBR. Особенно часто и в наибольшей концентрации такие волокна используют в тыльном слое ремней ГРМ.
Экспериментально было установлено еще одно полезное свойство волокон. Они препятствуют распространению трещин на тыльной поверхности ремня. Речь идёт о высоко- и низкотемпературных трещинах, которые обычно распространяются перпендикулярно направлению движения ремня.

📷 На фото: тестирование ремней в холодной камере при температуре - 40°C.
В экспериментах наблюдалось, что, упираясь в волокна, трещины прекращают развитие. Высокотемпературные трещины в ремнях на основе HNBR в нашем климате это, скорее, экзотика. А вот низкотемпературное растрескивание – явление, достаточно распространенное.
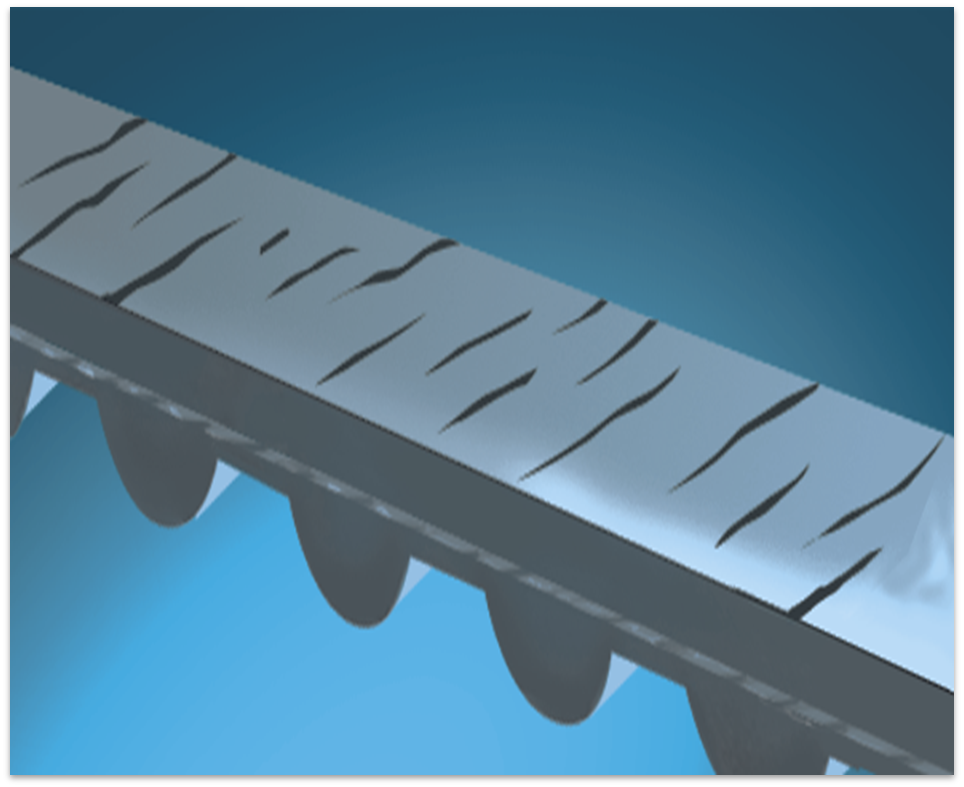
📷 На рисунке: пример растрескивания тыльной поверхности ремня ГРМ.
Сложности введения арамидных волокон
Не будем на этом слишком подробно останавливаться, но отметим, что сделать ремень с арамидными микронитями качественным и надежным совсем не просто.
Во-первых, само внедрение арамидных микроволокон в резиновую смесь сопряжено с сложностями. Они, чаще всего, представлены в виде фибриллированной пульпы, имеют ворсистую структуру и очень большую площадь поверхности. При прямом добавлении в резиновую смесь они образуют комки. Чтобы распределить волокна равномерно, требуются специальные технологические процессы.
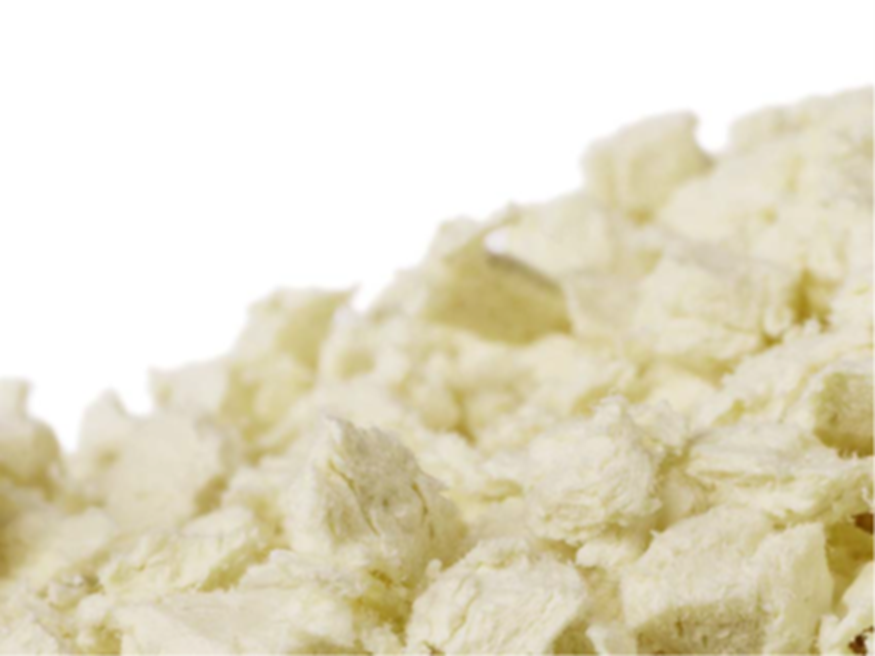
📷 На фото: микроволокна арамида в виде фибриллированной пульпы.
Во-вторых, из-за химической инертности арамида его связь с резиновой матрицей остаётся слабой и требует применения специальных добавок, повышающих адгезию - связующих агентов. Вот он еще один шаг к удорожанию конечного изделия.
Ориентация волокон при формовании
После смешивания волокна распределены в резиновой массе хаотично. Для придания слою прочности в нужном направлении смесь пропускают через каландр (валковую машину) или экструдер.
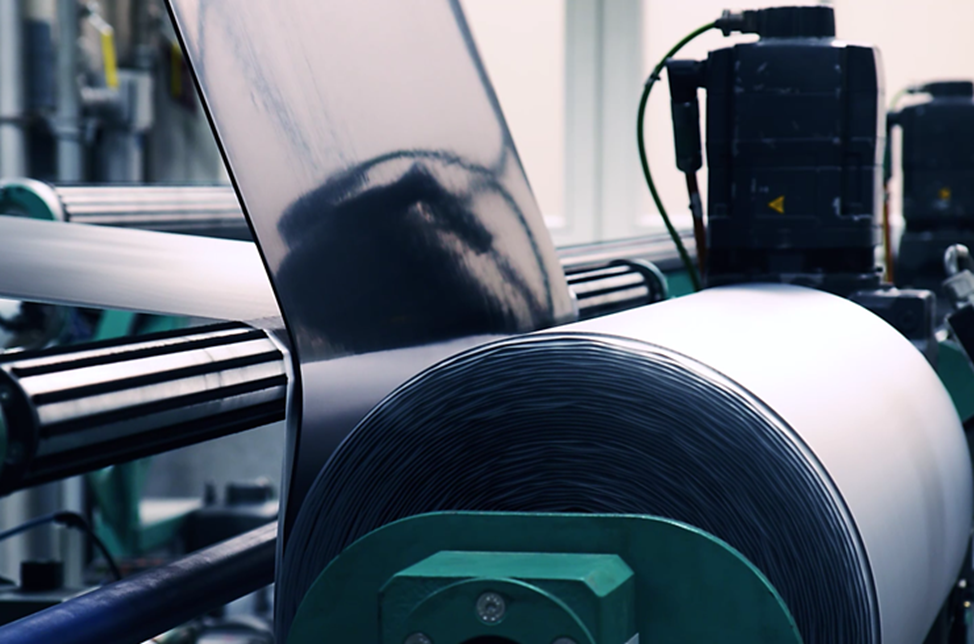
📷 На фото: резиновый лист выходит с валков каландра и сворачивается в рулон, разделенный полимерной пленкой, чтобы избежать слипания.
Сдвиговые усилия в зазоре валков каландра или в головке экструдера заставляют арамидные волокна ориентироваться преимущественно в направлении прокатки или экструзии, создавая направленный армирующий каркас в готовом изделии.
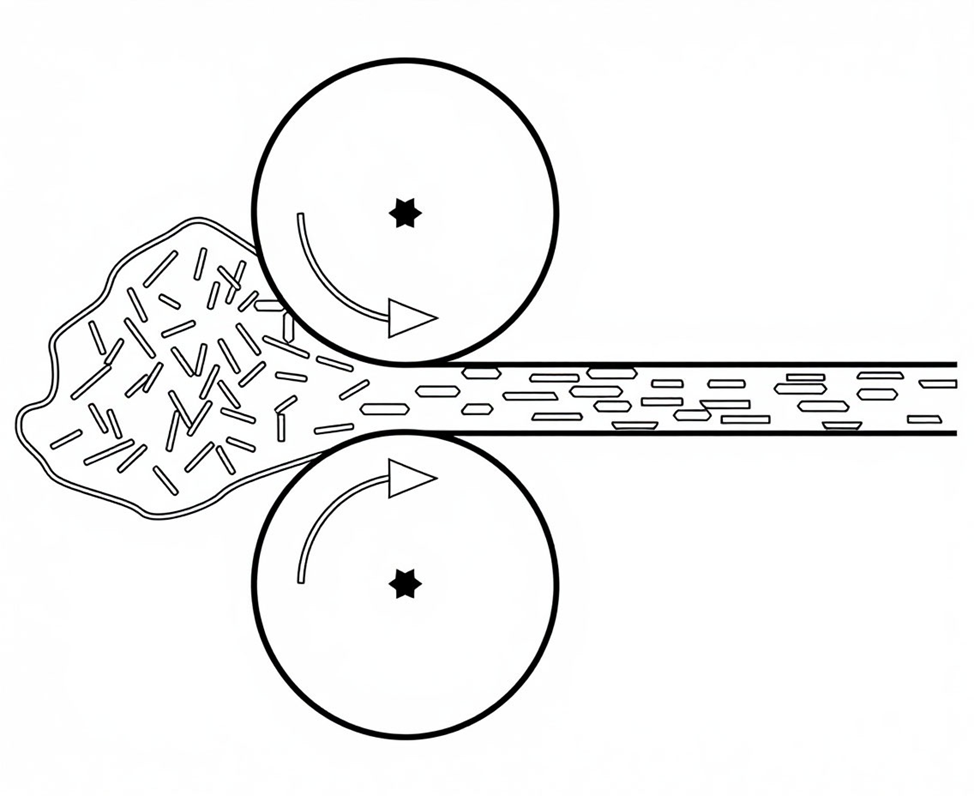
📷 На рисунке: во время каландрирования или экструзии большая часть волокон ориентируются в направлении продавливания смеси. Таким образом можно получить материал, который, является относительно жестким в одном направлении и гибким в другом.
📎 Подробнее о технологии производства резиновых смесей можно узнать в этом материале.
Считается, что наиболее предпочтительна ориентация большинства волокон поперёк направления движения ремня. Т.е., в последствии при сборке викеля лист будет повернут на 90°.
При правильной ориентации волокон эластичность ремня не снижается, его нагрев не увеличивается, а уровень шума не возрастает. Благодаря арамидному армированию зубчатые ремни можно выполнить с более тонкой тыльной частью.
В результате снижается не только масса изделия, но и — в ещё большей степени — гистерезисные потери при изгибе. Это одна из проблем, над которой постоянно работают производители ремней.
📎 Подробнее о нагреве ремня и гистерезисных потерях можно узнать в этом материале
Многослойная конструкция ремня
Ремень изготавливают как многослойную структуру. При сборке заготовки применяют два слоя резиновой смеси разного состава.
На кордовые нити сначала укладывают слой эластичной резиновой смеси (без коротких волокон или с минимальным их содержанием) для формирования зубьев, а затем наносят отдельный слой резины, содержащий армирующие волокна. Он сформирует тыльную поверхность ремня.
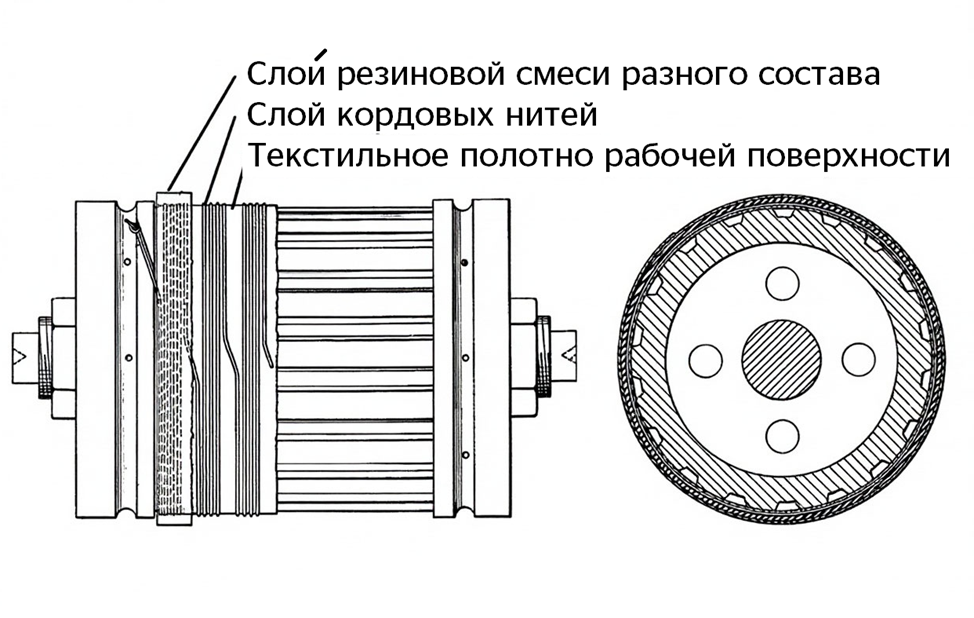
📷 На рисунке: «сборка» заготовки (викеля) на формовочном барабане.
При формовании зубьев в пресс-форме арамидные волокна, увлекаемые потоком сырой смеси, образуют на тыльной поверхности ремня заметные невооружённым глазом полосы разной концентрации. Эти полосы ритмично повторяют шаг зубьев.
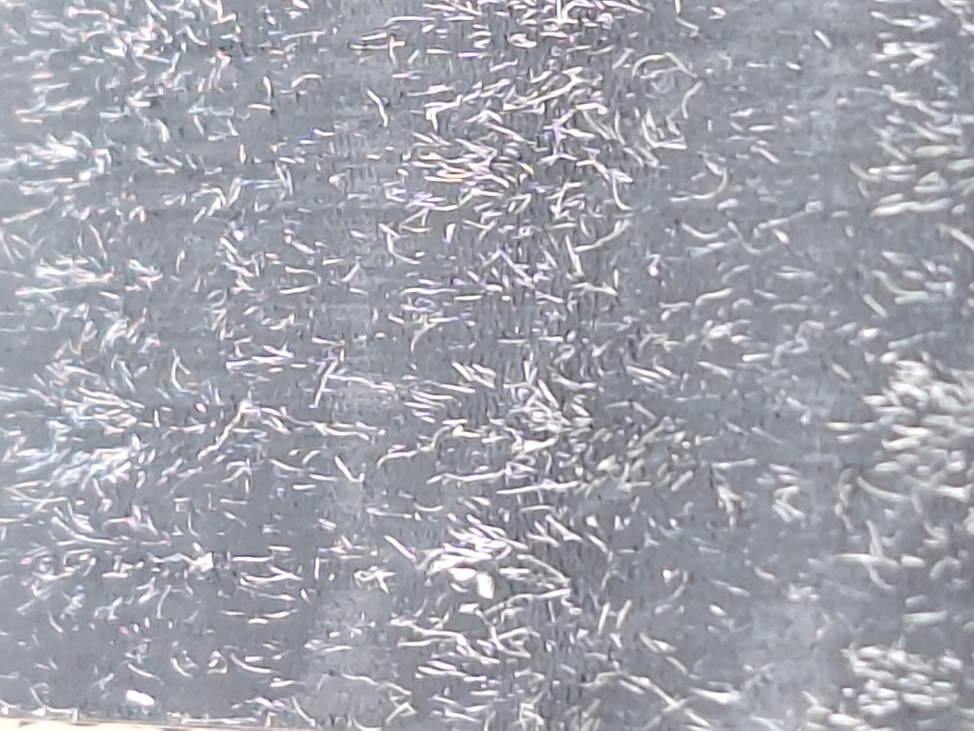
📷 На фото с увеличением в качестве примера показаны волокна арамида, внедренные в тыльную поверхность ремня ГРМ Continental CT1164.
Причина в том, что при продавливании материала в пресс-форме во время изготовления заготовки поток резиновой смеси неравномерен. Он образует сложные вихревые структуры — особенно у стенок формы и в местах изменения геометрии (например, у краёв или при переходе от толстой части к тонкой). Волокна, взвешенные в этом потоке, стремятся развернуться и уложиться вдоль линий тока.
Именно этот застывший «слепок» сложной картины течения и виден как волнообразный, близкий к синусоидальному узор.
Таким образом, синусоидальный узор — побочный, но во многом полезный эффект формования: он создаёт неоднородную, но предположительно оптимизированную структуру армирования. В зонах, где волокна уложены плотнее, создаётся локальное усиление. В зонах с меньшей плотностью материал сохраняет необходимую податливость для огибания шкивов.
📎 Подробнее о технологии производства зубчатых ремней ГРМ можно узнать в этом материале.
Ограничения арамидного армирования
Армирование тыльной поверхности арамидными волокнами — действительно эффективное решение, но оно применяется не во всех ремнях ГРМ: у него есть существенные ограничения и недостатки, которые делают его нецелесообразным или даже вредным для многих стандартных применений.
Среди ограничений арамида — чувствительность к влаге (волокна гигроскопичны), термическая нестабильность (при нагреве волокно сжимается, а при охлаждении удлиняется) и слабая адгезия к резине. Кроме того, арамидные волокна делают материал более жёстким.
Таким образом, арамид в тыльном слое — специализированное решение для двигателей с экстремальными нагрузками. Для силовых агрегатов с более сбалансированным рабочим режимом оправданным выбором остаются традиционные решения, в которых тыльная поверхность выполняет свои функции без дорогого и требовательного к условиям армирования.